
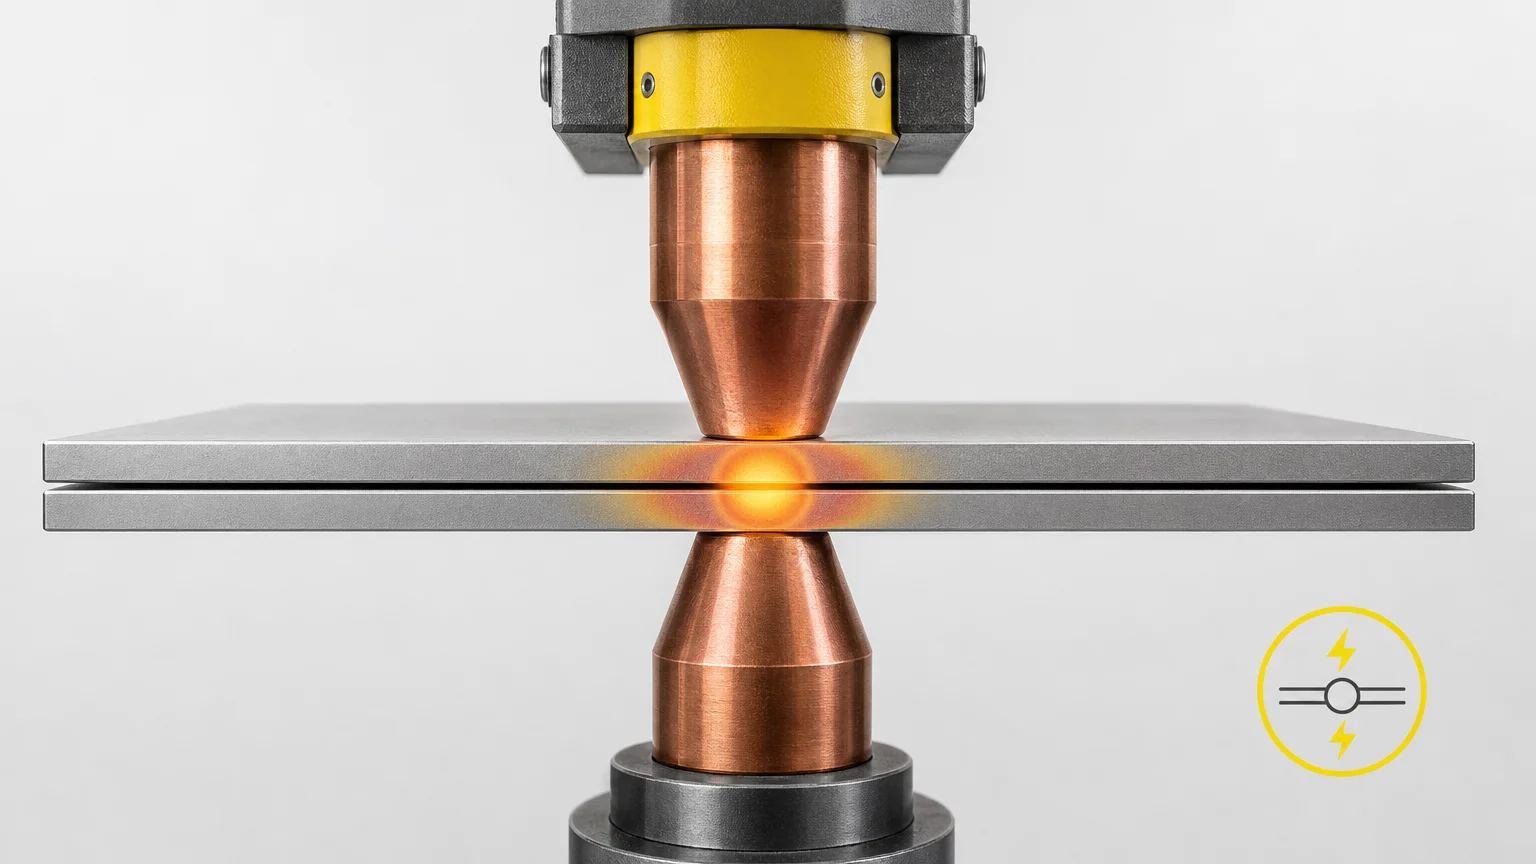
Zusammenfassung: Industrielle Widerstandsschweißtechnik verbindet elektrische Energie, kontrollierte Kraft und exakt abgestimmte Prozesszeiten zu reproduzierbaren Fügeverbindungen. Entscheidend sind das passende Verfahren, geeignete Elektroden, stabile Schweißparameter, eine zuverlässige Prozessüberwachung sowie eine sichere Integration in die Fertigung. Für Unternehmen in Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg zählt deshalb die ganzheitliche technische Auslegung.
Warum entstehen bei ähnlichen Bauteilen trotz gleicher Maschine unterschiedliche Schweißqualitäten? Häufig liegt die Ursache nicht in einem einzelnen Bauteil, sondern im Zusammenspiel aus Werkstoff, Oberfläche, Elektrodengeometrie, Anpresskraft, Strom und Schweißzeit. Wenn Sie nach Widerstandsschweißtechnik in der Industrie suchen, benötigen Sie daher mehr als eine passende Maschine. Sie brauchen einen stabilen Prozess, der sich nachvollziehbar einrichten, überwachen und warten lässt. Für anwendungsbezogene Projekte unterstützt Sie unsere Widerstandsschweißtechnik mit einer auf die Fertigungsaufgabe abgestimmten Betrachtung.
Das Verfahren eignet sich besonders für wiederkehrende Verbindungen an leitfähigen Metallteilen. Es arbeitet mit hoher Produktivität, benötigt in vielen Anwendungen keinen Zusatzwerkstoff und lässt sich von manuellen Arbeitsplätzen bis zu automatisierten Fertigungszellen auslegen. In Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg ist dabei eine technische Planung wichtig, die nicht nur die Anschaffung, sondern auch Inbetriebnahme, Qualitätssicherung und laufenden Service berücksichtigt.
Wie funktioniert Widerstandsschweißen in der Industrie?
Beim Widerstandsschweißen wird elektrischer Strom durch die zu verbindenden Werkstücke geleitet. Der elektrische Widerstand an der Kontaktstelle erzeugt Wärme. Gleichzeitig pressen Elektroden die Bauteile mit einer definierten Kraft zusammen. Erreichen die Fügepartner die erforderliche Temperatur, entsteht unter Druck eine dauerhafte Verbindung.
Die Wärme entsteht lokal und konzentriert sich auf den Bereich zwischen den Elektroden. Dadurch bleibt die Wärmeeinflusszone bei geeigneter Parametrierung begrenzt. Das reduziert Verformungen und unterstützt kurze Zykluszeiten. Die konkrete Qualität hängt jedoch stark von der elektrischen Leitfähigkeit, der Materialdicke, der Oberflächenbeschaffenheit und der Passung der Bauteile ab.
Industrielle Anwendungen umfassen unter anderem Karosseriebauteile, Blechkonstruktionen, Drahtgitter, Haushaltsgeräte, elektrische Kontakte und Komponenten für den Maschinenbau. Der Arbeitsbereich der TU Chemnitz nennt neben der Widerstandsschweißtechnik auch Prozessqualifizierung, Prozessanalyse, Automatisierung und messtechnische Untersuchungen als relevante Aufgaben für industrielle Anwendungen.
Welches Verfahren passt zu Bauteil und Fertigung?
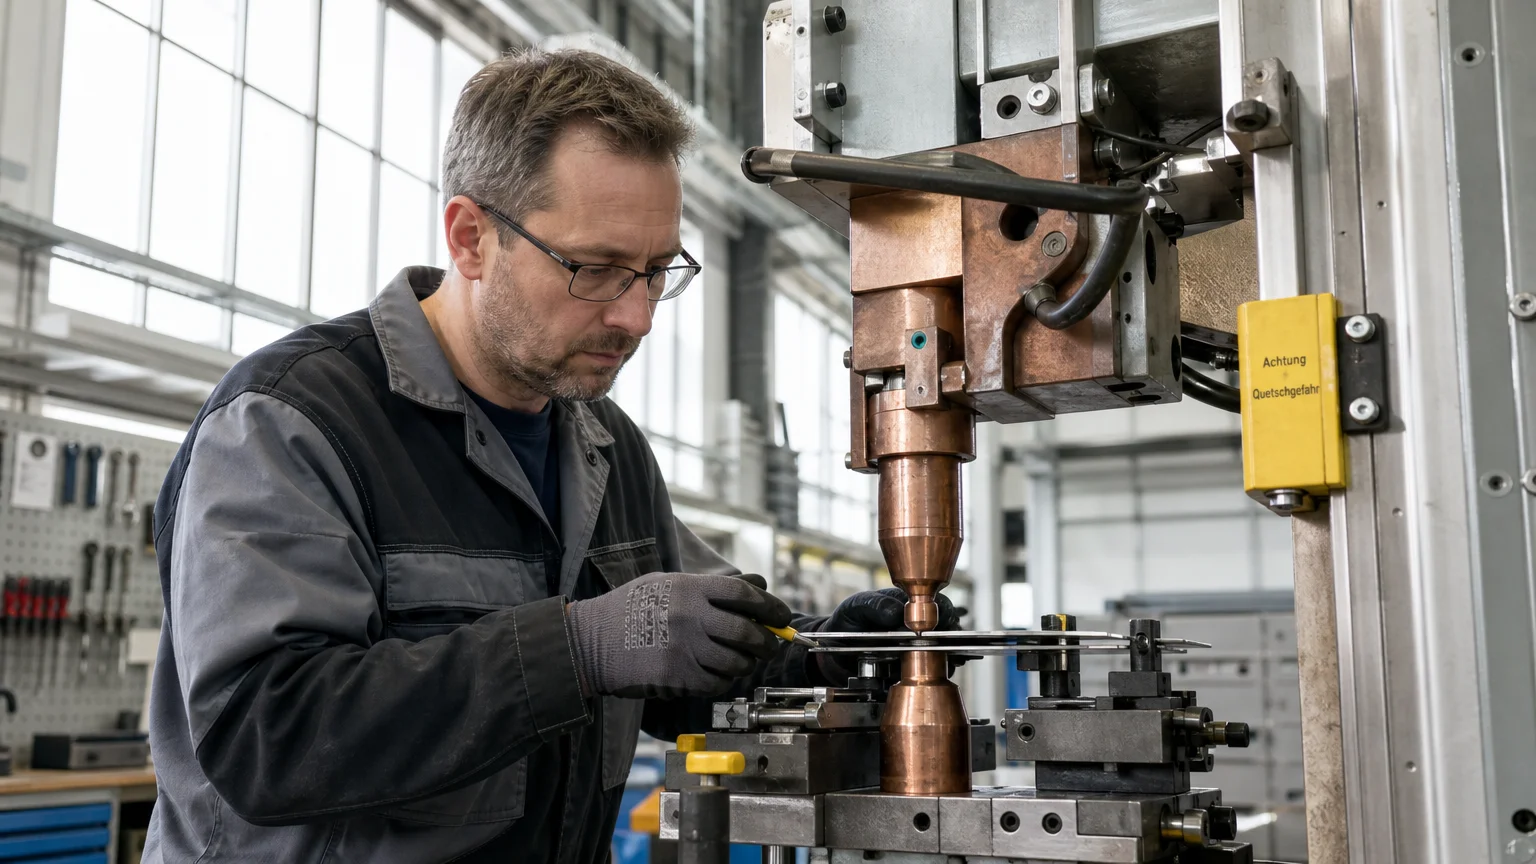
Vier Verfahrensgruppen sind in der Industrie besonders relevant. Beim Widerstandspunktschweißen verbinden zwei Elektroden einzelne Punkte, etwa an überlappenden Blechen. Das Verfahren ist geeignet, wenn viele wiederkehrende Fügepositionen in kurzer Zeit hergestellt werden sollen.
Beim Buckelschweißen bestimmen geformte Erhöhungen am Bauteil den Stromübergang. Dadurch lassen sich beispielsweise mehrere Punkte, Schweißmuttern oder Drahtkreuzungen in einem Arbeitsgang verbinden. Das Rollennahtschweißen nutzt rollende Elektroden und eignet sich für längere, überlappende oder dichte Verbindungen. Beim Stumpfschweißen werden Bauteile an ihren Stirnflächen verbunden, etwa Drähte, Stäbe, Ringe oder Kettenglieder.
Die Wahl des Verfahrens sollte sich an der Bauteilgeometrie, der erforderlichen Festigkeit, der Dichtheit, der Taktzeit und der Zugänglichkeit orientieren. Der Fachausschuss Widerstandsschweißen des DVS führt als industrielle Einsatzbereiche unter anderem den Automobilbau, den Lüftungsbau, die Haushaltsgeräteindustrie, die Drahtindustrie und die Elektroindustrie auf. Aktuelle Forschungsprojekte im Jahr 2026 befassen sich außerdem mit neuen Werkstoffkombinationen und Varianten des Widerstandsschweißens, wie die DVS Forschung dokumentiert.
Auch die Stromquelle beeinflusst die Auswahl. Wechselstrom kann für viele Standardaufgaben ausreichend sein. Mittelfrequenztechnik ermöglicht eine feinere Regelung und wird häufig eingesetzt, wenn schnelle Reaktionen, gleichmäßige Energieeinbringung oder eine kompakte Anlagenauslegung gefordert sind. Kondensatorentladung kann bei kurzen, energiereichen Impulsen und anspruchsvollen Materialkombinationen relevant sein.
Welche Parameter sichern reproduzierbare Qualität?
Die drei zentralen Einflussgrößen sind Schweißstrom, Schweißzeit und Elektrodenkraft. Hinzu kommen Vorhaltezeit, Haltezeit, Stromanstieg, Materialdicke, Kontaktwiderstand und Elektrodenzustand. Diese Größen wirken nicht unabhängig voneinander. Wird beispielsweise der Strom erhöht, kann eine unveränderte Kraft zu übermäßiger Erwärmung oder Spritzern führen.
Die Elektroden übertragen Strom und Kraft auf die Fügestelle. Ihre Form beeinflusst die Stromdichte und damit die Größe der Schweißlinse. Verschleiß verändert die Kontaktfläche und kann den Prozess schrittweise instabil machen. Deshalb sollten Elektrodenkappen, Kühlung, Anpressmechanik und Wartungsintervalle gemeinsam betrachtet werden.
Für die industrielle Parametrierung ist ein ausreichend großes Prozessfenster entscheidend. Ein stabiler Prozess toleriert kleinere Schwankungen bei Oberfläche, Blechdicke oder Position, ohne sofort fehlerhafte Verbindungen zu erzeugen. Die Arbeitsgruppe DVS Prozessregelung behandelt dazu unter anderem Strommessung, Spannungsmessung, Kraftmessung, Wegmessung sowie konstante und adaptive Regelverfahren.
In der Praxis sollten Schweißversuche mit den tatsächlichen Werkstoffen und Bauteilen durchgeführt werden. Dabei werden geeignete Parameter ermittelt und durch Sichtprüfung, mechanische Prüfung oder metallografische Untersuchung bewertet. Bei wechselnden Bauteilen können gespeicherte Schweißprogramme, dokumentierte Grenzwerte und kontrollierte Freigabeprozesse die Wiederholbarkeit verbessern.
Für Unternehmen mit individuellen Bauteilen oder wechselnden Produktionsanforderungen kann unsere industrielle Schweißtechnik die Auswahl von Elektroden, Steuerungen, Vorrichtungen und Sondermaschinen in einer technischen Lösung verbinden. Wichtig bleibt, dass die Auslegung an der konkreten Aufgabe beginnt und nicht bei einer vorab festgelegten Maschinenklasse.
Wie werden Schweißanlagen automatisiert und überwacht?
Automatisierung beginnt mit einer stabilen mechanischen Zuführung. Bauteile müssen lagegenau positioniert, sicher gespannt und nach dem Schweißen zuverlässig weitertransportiert werden. Je nach Aufgabe kommen Handarbeitsplätze, halbautomatische Stationen, Rundtakttische, Linearachsen oder Roboterzellen infrage.
Eine automatisierte Anlage sollte nicht nur Bewegungen ausführen. Sie muss auch Prozessdaten erfassen und Abweichungen erkennen können. Dazu gehören beispielsweise Strom, Spannung, Kraft, Weg, Zeit und gegebenenfalls Widerstand. Werden diese Größen dokumentiert, lassen sich fehlerhafte Prozessverläufe früher erkennen und gezielter analysieren.
Im Mai 2026 standen bei der 26. DVS Sondertagung Widerstandsschweißen unter anderem digitale Prozessführung, Echtzeitsimulation, Prozessüberwachung, Aluminium Mischbauweisen und Wasserstoffanwendungen im Mittelpunkt. Der Bericht der Tagung 2026 zeigt damit, dass neben der reinen Maschinenleistung auch Datennutzung, neue Werkstoffe und anpassbare Prüfkonzepte an Bedeutung gewinnen.
Bei der Integration in eine bestehende Fertigung müssen Schnittstellen früh geklärt werden. Dazu zählen mechanische Aufnahmen, elektrische Anschlüsse, Sicherheitskreise, Steuerungskommunikation, Werkstückzuführung und Bedienkonzept. Wird eine Anlage innerhalb des Betriebs umgesetzt, sollten Demontage, Transport, Wiederaufbau und erneute Inbetriebnahme bereits in der Projektplanung berücksichtigt werden. Informationen dazu, wie wir Roboter-Schweißzellen verlagern, zeigen einen möglichen Ansatz für solche technischen Veränderungen.
Was ist bei Sicherheit, Normen und Betrieb wichtig?
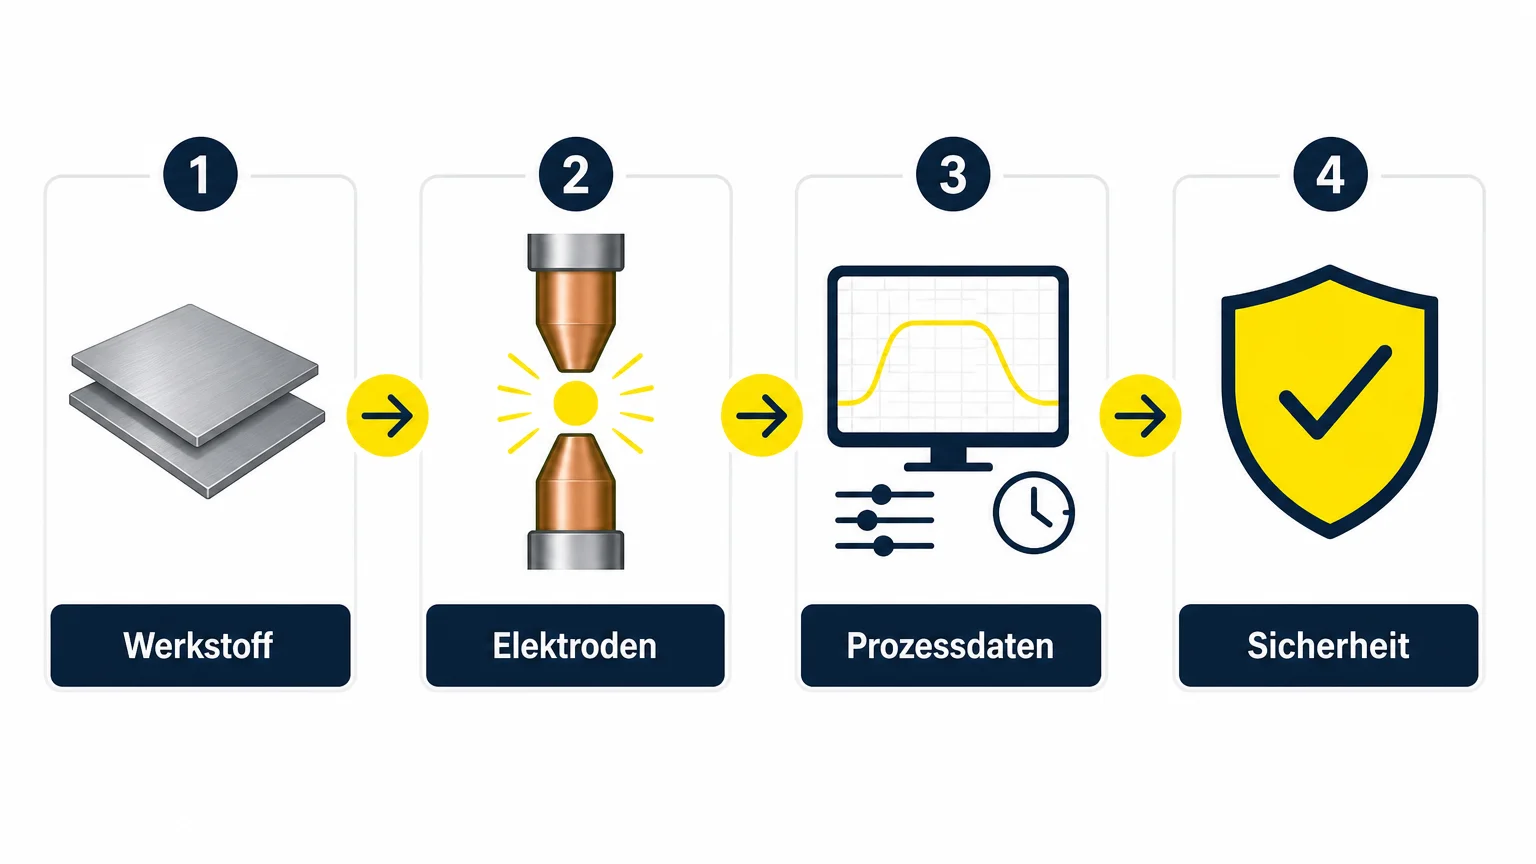
Sicherheit beginnt bei der Konstruktion der Anlage. Quetschstellen an Elektroden, Armen und Spannvorrichtungen müssen vermieden oder abgesichert werden. Schutzhauben, Lichtschranken, Zweihandbedienungen und sichere Wartungszugänge sind abhängig von der konkreten Gefährdungsbeurteilung auszulegen.
Auch elektrische Risiken dürfen nicht unterschätzt werden. Widerstandsschweißanlagen arbeiten mit hohen Strömen, leistungsfähigen Transformatoren und gespeicherten Energien. Wartung und Reparatur dürfen deshalb nur durch qualifizierte Personen nach festgelegten Abschalt, Sicherungs und Prüfverfahren erfolgen.
Beschichtete oder verunreinigte Werkstücke können zusätzliche Emissionen erzeugen. Eine geeignete Absaugung, ein passender Augenschutz, Handschutz und eine sichere Arbeitsorganisation gehören daher zur betrieblichen Auslegung. Bei automatisierten Anlagen müssen außerdem Zugangsschutz, Not Halt, sichere Betriebsarten und Wiederanlaufschutz berücksichtigt werden.
Für die Auswahl eines Anlagenpartners sollten Sie deshalb mehrere Fragen stellen: Passt das Verfahren zum Werkstoff? Sind die Schweißparameter dokumentierbar? Lassen sich Elektroden und Verschleißteile warten? Ist die Steuerung erweiterbar? Sind Ersatzteile, Einweisung und Service geregelt? Eine technisch passende Maschine bleibt nur dann wirtschaftlich, wenn sie dauerhaft verfügbar, sicher bedienbar und an veränderte Produktionsanforderungen anpassbar ist.
Fazit für Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg
Widerstandsschweißtechnik für die Industrie sollte als durchgängiger Prozess geplant werden. Verfahren, Werkstoff, Elektroden, Kraft, Strom, Zeit, Steuerung, Automatisierung und Qualitätssicherung beeinflussen sich gegenseitig. Eine belastbare Entscheidung entsteht deshalb nicht allein aus Maschinenleistung oder Anschaffungskosten. Prüfen Sie die reale Fügeaufgabe, definieren Sie messbare Qualitätsmerkmale und berücksichtigen Sie Wartung sowie spätere Anpassungen bereits in der Konstruktion. Für Fertigungsprojekte in Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg schafft diese ganzheitliche Betrachtung die Grundlage für sichere und reproduzierbare Verbindungen.
Handeln Sie mit PES Portuné Engineering Service
Wenn Sie eine neue Schweißstation planen, bestehende Technik optimieren oder eine individuelle Fertigungslösung benötigen, sollten technische Anforderungen frühzeitig zusammengeführt werden. Entscheidend sind passende Komponenten, eine sichere Konstruktion, nachvollziehbare Prozessparameter und eine Betreuung, die auch nach der Inbetriebnahme erreichbar bleibt.
Wir begleiten industrielle Projekte von der technischen Beratung über Konstruktion und Fertigung bis zu Installation, Inbetriebnahme, Wartung und Reparatur. Informieren Sie sich über unsere industrielle Schweißtechnik und besprechen Sie mit PES Portuné Engineering Service, welche Lösung zu Ihrer Fertigung in Nürnberg, Würzburg, Ingolstadt, Regensburg oder Amberg passt.
Häufig gestellte Fragen
Welche Werkstoffe eignen sich für das Widerstandsschweißen?
Geeignet sind grundsätzlich elektrisch leitfähige Metalle, sofern Werkstoff, Dicke und Oberflächenzustand zum Verfahren passen. Stahl, Edelstahl, Aluminium und bestimmte Kupferlegierungen können je nach Anwendung unterschiedliche Strom, Kraft und Elektrodenkonzepte erfordern.
Was ist beim Punktschweißen besonders wichtig?
Beim Punktschweißen müssen Elektrodenzugang, Anpresskraft, Stromstärke und Schweißzeit aufeinander abgestimmt werden. Zusätzlich beeinflussen Oberflächen, Blechdicke, Punktabstände und der Zustand der Elektrodenkappen die Verbindungsqualität.
Wann ist eine automatisierte Schweißanlage sinnvoll?
Eine Automatisierung lohnt sich besonders bei wiederkehrenden Bauteilen, hohen Stückzahlen oder klar definierten Fügepositionen. Bei wechselnden Produkten kann eine flexible Vorrichtung mit anpassbarer Steuerung geeigneter sein als eine starre Fertigungslinie.
Wie lässt sich die Qualität von Schweißpunkten überwachen?
Je nach Anwendung können Strom, Spannung, Kraft, Weg und Zeit während des Prozesses erfasst werden. Ergänzend kommen Stichproben, mechanische Prüfungen, metallografische Untersuchungen oder zerstörungsfreie Prüfverfahren infrage.
Unterstützt PES auch bei individuellen Schweißlösungen?
Ja, PES verbindet Widerstandsschweißtechnik mit Steuerungen, Elektroden, Sondermaschinenbau, Installation und technischer Betreuung. Dadurch können individuelle Anforderungen von der Konstruktion bis zur Wartung berücksichtigt werden.