
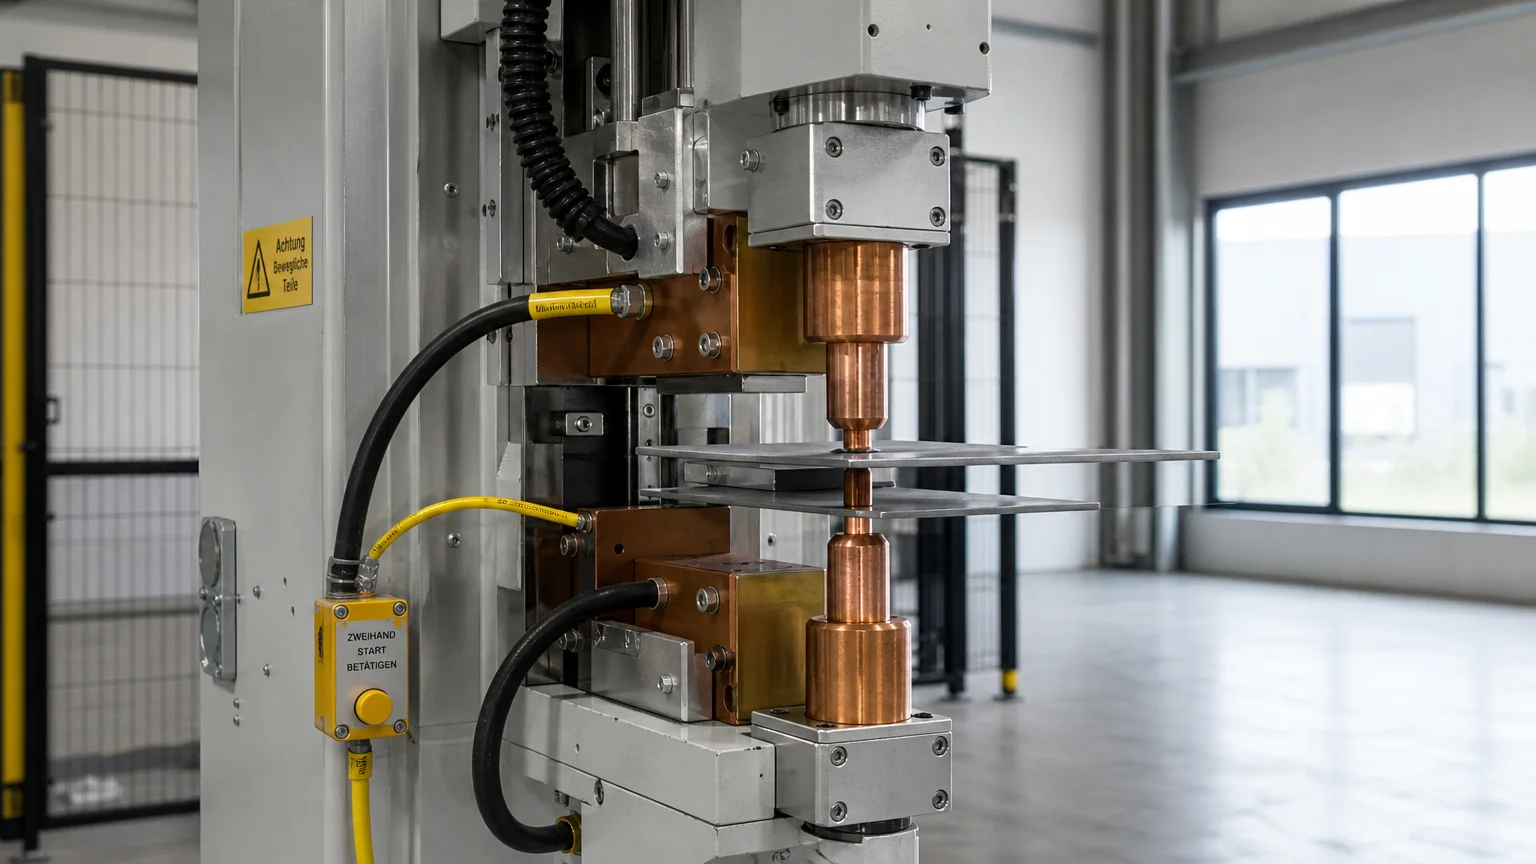
Zusammenfassung: PES Schweißtechnik umfasst industrielle Lösungen für Widerstandsschweißen, Anlagenbau, Elektroden, Steuerungen und Sondermaschinen. Entscheidend sind passende Werkstoffe, stabile Prozessparameter, kontrollierte Schweißqualität und zuverlässiger Service. Für Unternehmen in Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg entsteht so eine technische Lösung, die Fertigung, Inbetriebnahme und laufenden Betrieb sinnvoll verbindet.
Wie zuverlässig eine Schweißverbindung arbeitet, entscheidet sich nicht erst bei der Endkontrolle. Bereits die Auswahl von Verfahren, Elektrode, Strom, Kraft und Schweißzeit beeinflusst die spätere Qualität. Für industrielle Projekte in Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg unterstützen wir Sie deshalb mit unserem Widerstandsschweißen mit Schlauteck und einer anwendungsorientierten Planung.
Das Thema PES Schweißtechnik steht dabei für mehr als eine einzelne Maschine. Es geht um die Verbindung aus Widerstandsschweißtechnik, Steuerung, Sondermaschinenbau, Elektrodenauswahl und Betreuung im laufenden Betrieb. Die im Juli 2026 veröffentlichte 10. Auflage des aktuellen DIN-DVS-Taschenbuchs bündelt 34 Dokumente und berücksichtigt zehn aktualisierte Regelwerke für die Schweißtechnik.
Was industrielle PES Schweißtechnik leisten muss
Industrielle Schweißtechnik muss eine Verbindung nicht nur herstellen, sondern reproduzierbar herstellen. Das gilt besonders bei Bauteilen, die in großen Stückzahlen gefertigt werden oder später dicht, mechanisch belastbar und dauerhaft funktionsfähig sein müssen.
Beim Widerstandsschweißen entsteht die Verbindung durch Wärme, die am elektrischen Widerstand der Kontaktstelle erzeugt wird. Elektroden führen den Strom zu, üben Kraft aus und beeinflussen die Geometrie der Schweißstelle. Schon kleine Abweichungen bei Anpresskraft, Oberflächenzustand oder Stromverlauf können das Ergebnis verändern.
Eine belastbare Lösung betrachtet deshalb den gesamten Prozess. Dazu gehören das geeignete Verfahren, die Konstruktion der Arbeitsstation, die Schweißsteuerung, die Zuführung der Bauteile, die Prüfung und die spätere Wartung. Genau diese Verbindung aus Technik und Umsetzung ist bei individuellen Industrieprojekten wichtiger als eine isolierte Einzelkomponente.
Welches Widerstandsschweißverfahren passt zur Anwendung?
Ein typisches Beispiel ist das Punktschweißen, bei dem einzelne Schweißpunkte Bleche oder andere metallische Bauteile verbinden. Punktschweißmaschinen eignen sich für wiederkehrende Abläufe und klar definierte Fügepositionen. Punktschweißzangen können dagegen flexibler eingesetzt werden, wenn Bauteilgeometrie oder Zugänglichkeit wechselnde Arbeitspositionen verlangen.
Beim Rollennahtschweißen bewegt sich die Verbindung entlang einer Naht. Das Verfahren ist sinnvoll, wenn längere oder wasserdichte Verbindungen benötigt werden. Typische Anwendungen können zylindrische Behälter, Tanks, Filter oder vergleichbare Blechkonstruktionen sein.
Auch Stromart und Frequenz beeinflussen die Auswahl. Je nach Werkstoff, Blechdicke, Taktzeit und Qualitätsanforderung können Wechselstrom, 3-Phasen-Gleichstrom oder Mittelfrequenztechnik relevant sein. Eine technische Bewertung sollte deshalb nicht bei der Maschinenbezeichnung enden, sondern die geplante Anwendung, die Bauteile und den gewünschten Produktionsablauf einbeziehen.
Für Sie bedeutet das: Eine passende Anlage entsteht aus den Anforderungen Ihrer Fertigung. Wir unterstützen bei der Auswahl geeigneter Komponenten und können die Lösung durch individuelle Konstruktion, Installation und Betreuung an den tatsächlichen Prozess anpassen.
Elektroden und Parameter bestimmen die Prozessqualität
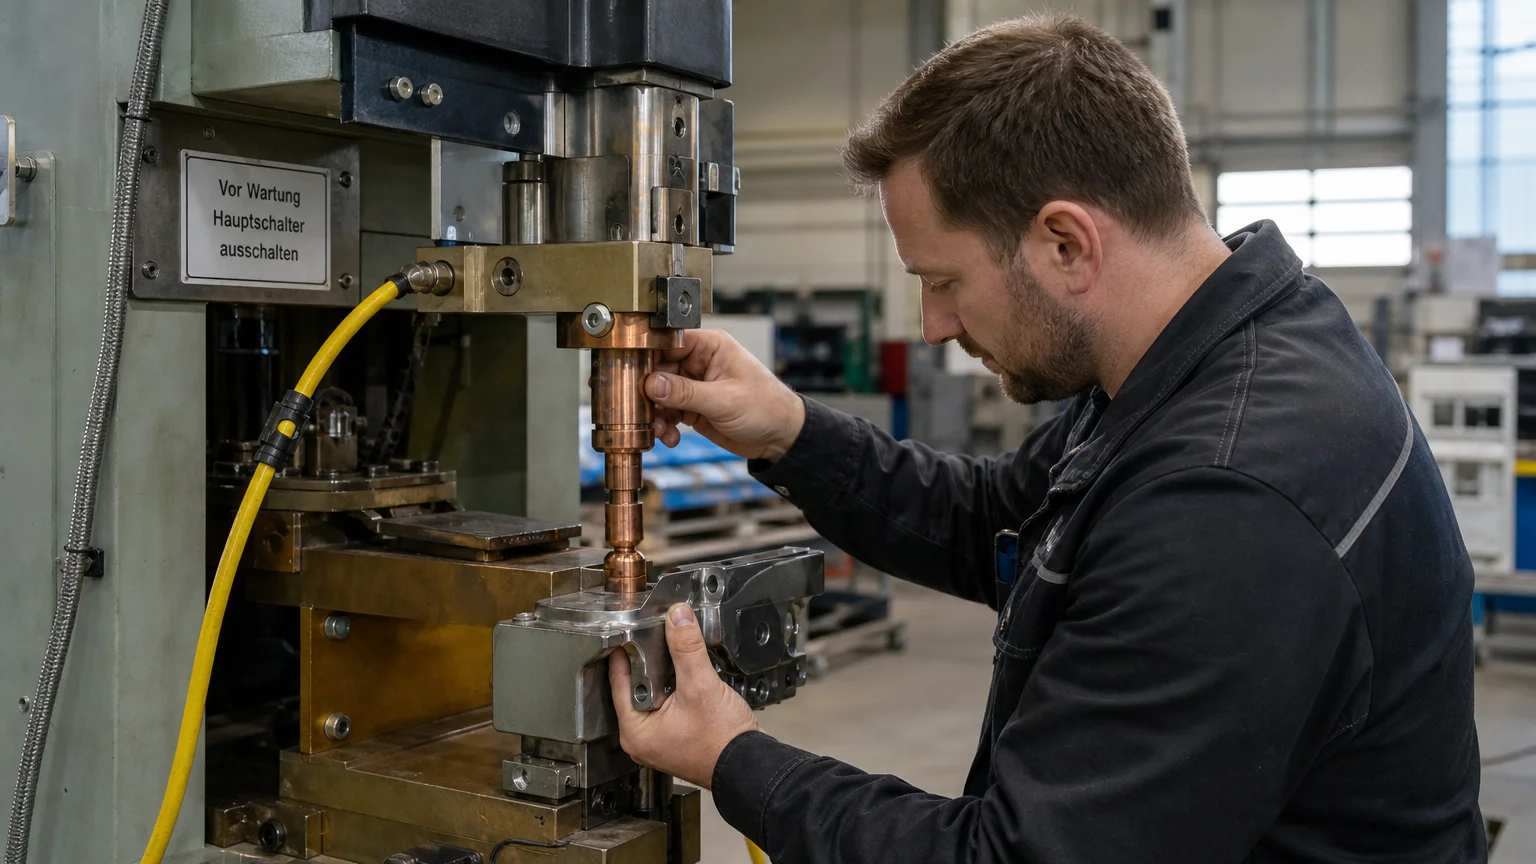
Elektroden übertragen Strom und Kraft auf die Fügestelle. Sie beeinflussen damit nicht nur die Erwärmung, sondern auch die Kontaktfläche, die Form der Schweißlinse und den Verschleiß während des Betriebs. Elektrodenkappen und Elektrodenhalter müssen daher zur Maschine, zum Werkstoff und zur vorgesehenen Taktleistung passen.
Ebenso wichtig ist die Parametrierung. Stromstärke, Schweißzeit, Haltezeit und Elektrodenkraft wirken zusammen. Wird ein Parameter isoliert verändert, kann sich die Verbindung verbessern oder verschlechtern. Eine professionelle Einstellung berücksichtigt deshalb das gesamte Prozessfenster und prüft, ob die Ergebnisse über mehrere Bauteile hinweg stabil bleiben.
Bei wechselnden Werkstoffen oder anspruchsvollen Geometrien kann die Auswahl der Elektrode besonders entscheidend sein. Um diesen Schritt strukturiert zu bearbeiten, erhalten Sie in unserer Welt der Schweißelektroden einen direkten Zugang zu den relevanten Komponenten und Einsatzmöglichkeiten.
Auch Kleinmengen oder kundenspezifische Anforderungen können eine Rolle spielen. Entscheidend ist, dass die Elektrode nicht nur mechanisch passt, sondern auch Stromführung, Kühlung, Zugänglichkeit und Wartungsintervall der Anlage unterstützt.
Steuerung, Messung und Sondermaschinenbau verbinden
Eine moderne Schweißanlage muss Prozessdaten zuverlässig erfassen und verarbeiten können. Mikroprozessorbasierte Schweißsteuerungen unterstützen dabei, Schweißparameter präzise einzustellen und Veränderungen im Prozess sichtbar zu machen.
Der DVS-Arbeitsbereich zum Widerstandsschweißen behandelt unter anderem Messen, Prozessregelung, Ausrüstung sowie das Prüfen von Widerstandsschweißverbindungen. Diese Themen zeigen, weshalb eine gute Anlage nicht nur aus Stromquelle und Zange besteht. Sie benötigt ein abgestimmtes Zusammenspiel aus Mechanik, Elektrik, Steuerung und Qualitätsprüfung.
Bei kundenspezifischen Anwendungen reicht eine Standardmaschine häufig nicht aus. Dann können Sondermaschinenbau, Vorrichtungen, Zuführungen und individuelle Steuerungskonzepte erforderlich werden. Eine solche Lösung ist besonders sinnvoll, wenn Bauteile ungewöhnliche Abmessungen haben, mehrere Arbeitsschritte verbunden werden sollen oder der Ablauf teilweise automatisiert werden muss.
Für Betriebe in Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg kann eine regionale technische Betreuung außerdem die Abstimmung vereinfachen. Kurze Kommunikationswege helfen, Änderungen an Bauteilen, Taktzeiten oder Sicherheitsanforderungen frühzeitig in die Konstruktion einzubeziehen.
Qualitätssicherung beginnt vor der Endkontrolle
Eine Sichtprüfung ist hilfreich, reicht aber nicht für jede Anwendung aus. Bei anspruchsvollen Verbindungen müssen Prozessparameter, Elektrodenzustand, Werkstoffoberflächen und die mechanische Ausführung gemeinsam betrachtet werden.
Die Qualitätssicherung kann je nach Aufgabe durch dokumentierte Parameter, Stichproben, zerstörende Prüfungen oder technische Prozessüberwachung ergänzt werden. Wichtig ist eine klare Definition dessen, was als akzeptable Verbindung gilt. Dazu gehören beispielsweise Festigkeit, Dichtheit, Position, Nahtausbildung und Wiederholbarkeit.
Im März 2026 stellte der DVS bei seiner Sondertagung zum Widerstandsschweißen steigende Anforderungen an Leistungsfähigkeit, Genauigkeit, Prozesssicherheit und Energieeffizienz heraus. Die Veranstaltung behandelte außerdem digitale Prozessführung, Echtzeitsimulation, Sicherheit und Nachhaltigkeit, wie der DVS-Bericht zur Sondertagung beschreibt.
Für die Praxis folgt daraus ein klarer Grundsatz: Qualität sollte nicht erst am fertigen Bauteil bewertet werden. Je früher relevante Prozessdaten erfasst und bewertet werden, desto leichter lassen sich Abweichungen erkennen und Ausschuss vermeiden.
Wann individuelle Fertigung wirtschaftlich sinnvoll ist
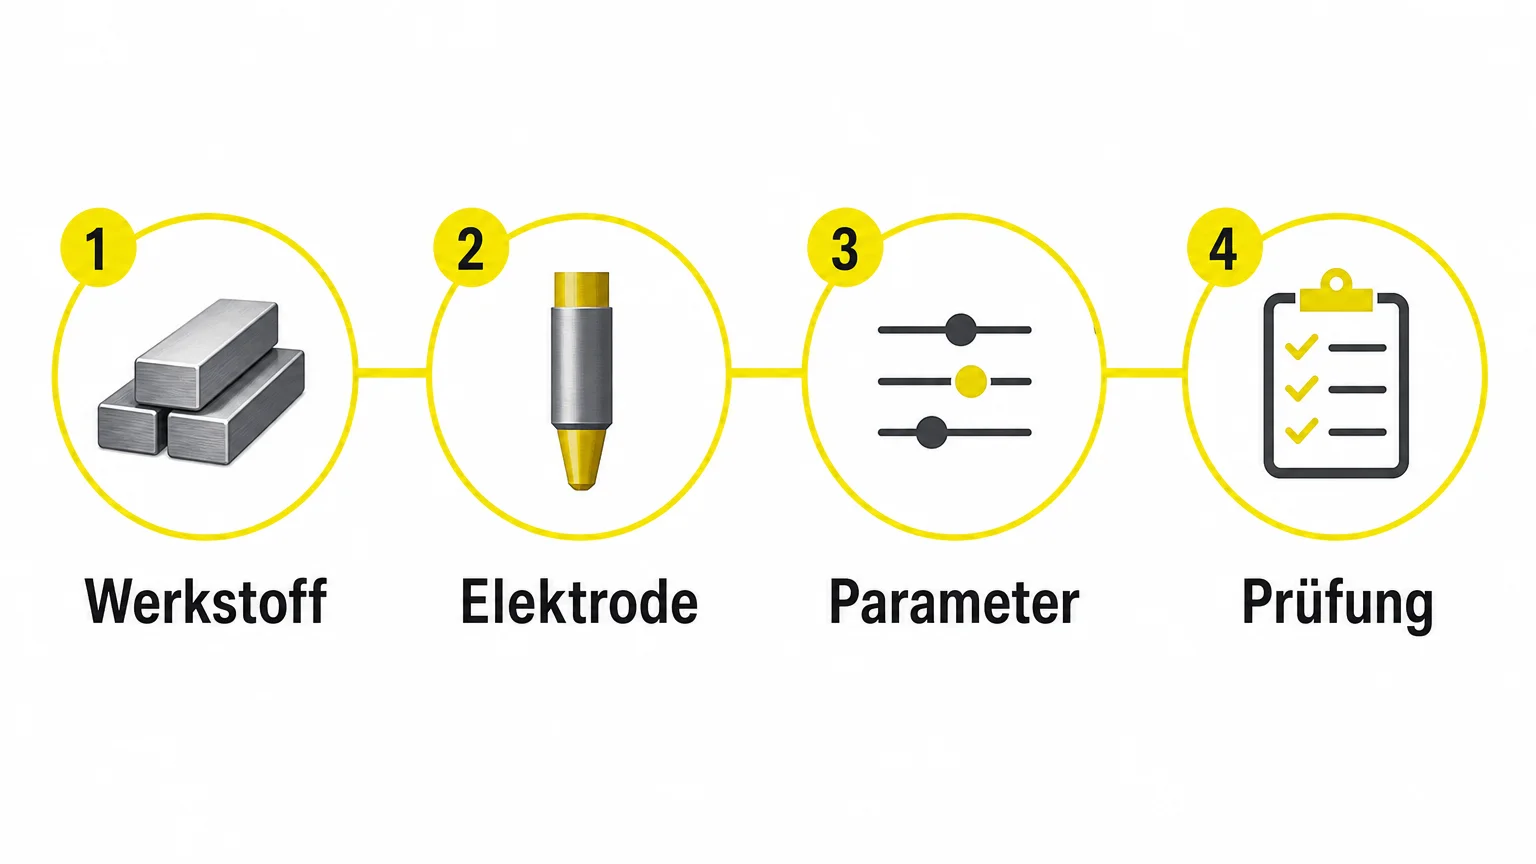
Eine individuelle Lösung ist nicht automatisch die teuerste Lösung. Sie kann wirtschaftlich sinnvoll sein, wenn sie Nacharbeit reduziert, mehrere Einzelschritte zusammenführt oder eine spätere Erweiterung ermöglicht.
Vor einer Entscheidung sollten Sie deshalb mehrere Kriterien prüfen. Dazu zählen die Zahl der Schweißstellen, die gewünschte Taktzeit, die Werkstoffkombination, die Zugänglichkeit der Bauteile und der verfügbare Platz. Ebenso wichtig sind Bedienung, Wartung, Ersatzteile, Sicherheitsanforderungen und die Möglichkeit, den Prozess später anzupassen.
Bei wiederkehrenden Änderungen im Produktionsablauf kann eine flexibel konstruierte Anlage einen praktischen Vorteil bieten. Mechanische Komponenten, Steuerung und Schweißtechnik lassen sich dann auf die tatsächliche Anwendung abstimmen, statt den Prozess dauerhaft an eine ungeeignete Standardlösung anzupassen.
Auch die spätere Verlagerung einer bestehenden Anlage sollte früh geplant werden. Für solche Projekte kann unsere Verlagerung von Roboter-Schweißzellen eine strukturierte Möglichkeit sein, wenn technische Komponenten innerhalb eines Betriebs umgesetzt und wieder in Betrieb genommen werden sollen.
Welche Entwicklungen sind 2026 besonders relevant?
Im Jahr 2026 richtet sich die Forschung nicht nur auf klassische Anwendungen. Eine bei der RWTH Aachen dokumentierte Publikation untersucht Widerstandsschweißen im Zusammenhang mit der zukünftigen Wasserstoffwirtschaft und zeigt damit, dass etablierte Fügeverfahren auch für neue industrielle Aufgaben weiterentwickelt werden.
Für Unternehmen ist daraus keine pauschale Technologieentscheidung abzuleiten. Relevant bleibt die konkrete Kombination aus Werkstoff, Bauteil, Belastung, Fertigungsmenge und Qualitätsanforderung. Neue Anwendungen können jedoch dazu führen, dass Prozessfenster, Überwachung und Prüfkonzepte sorgfältiger ausgelegt werden müssen.
Ein zukunftsfähiger Ansatz verbindet daher robuste Grundlagen mit Anpassungsfähigkeit. Dazu gehören nachvollziehbare Parameter, geeignete Elektroden, wartbare Komponenten, auswertbare Prozessdaten und eine technische Betreuung, die bei Änderungen nicht bei null beginnen muss.
Die passende Lösung für Ihre Fertigung
Gute PES Schweißtechnik beginnt mit einer präzisen Analyse der Anwendung. Verfahren, Werkstoff, Elektrode, Steuerung, Qualitätssicherung und Service müssen zusammenpassen, damit eine Schweißverbindung dauerhaft zuverlässig hergestellt werden kann. Besonders bei individuellen Industrieprojekten ist eine durchgängige technische Begleitung von der Planung bis zur Wartung entscheidend. Prüfen Sie daher nicht nur die Anschaffung einer Maschine, sondern den gesamten Prozess und seine Anforderungen im laufenden Betrieb.
Take action with PES Portuné Engineering Service
Wenn Sie eine industrielle Schweißaufgabe planen, eine bestehende Anlage optimieren oder eine individuelle Fertigungslösung benötigen, sollten die technischen Anforderungen frühzeitig geklärt werden. Unser Team begleitet Sie von der ersten Anfrage über Konstruktion und Lieferung bis zur Installation, Inbetriebnahme und Betreuung.
Für Projekte in Nürnberg, Würzburg, Ingolstadt, Regensburg und Amberg verbinden wir Widerstandsschweißtechnik, Steuerungen, Elektroden und Sondermaschinenbau mit praxisnaher Beratung. Informieren Sie sich über Schweißtechnik von PES und besprechen Sie Ihre Anforderungen direkt mit uns.
Häufig gestellte Fragen
Was ist mit PES Schweißtechnik gemeint?
Der Begriff beschreibt industrielle Lösungen rund um Widerstandsschweißtechnik, Anlagen, Komponenten, Elektroden, Steuerungen und Sondermaschinen. Im Mittelpunkt steht die zuverlässige Umsetzung konkreter Fertigungsanforderungen.
Welche Verfahren gehören zur Widerstandsschweißtechnik?
Dazu zählen unter anderem Punktschweißen, Rollennahtschweißen, Buckelschweißen sowie verschiedene Varianten des Stumpfschweißens. Welches Verfahren passt, hängt von Werkstoff, Bauteilgeometrie und Qualitätsziel ab.
Warum sind Elektroden für die Schweißqualität wichtig?
Elektroden übertragen Strom und Kraft auf die Fügestelle und beeinflussen dadurch die Wärmeentwicklung und die Form der Verbindung. Verschleiß, falsche Geometrie oder eine ungeeignete Werkstoffauswahl können die Prozessstabilität beeinträchtigen.
Kann eine Schweißanlage individuell konstruiert werden?
Ja, bei besonderen Bauteilen, Abläufen oder Automatisierungsanforderungen kann eine individuelle Sondermaschine sinnvoll sein. Dabei lassen sich Mechanik, Steuerung, Vorrichtungen und Schweißkomponenten auf den jeweiligen Prozess abstimmen.
Unterstützt PES auch nach der Lieferung?
Ja, zur beschriebenen Leistung gehören neben Entwicklung und Lieferung auch Installation, Inbetriebnahme, Wartung, Reparatur und technische Betreuung. Dadurch können Anpassungen und Störungen während des laufenden Betriebs gezielt bearbeitet werden.